
Profiter d'une opportunité de mise à niveau
Le remplacement des coques chez Vulcan Materials Co. à Tucson permet une utilisation accrue du RAP.
Parallèlement au remplacement des enveloppes, Vulcan a décidé d'améliorer le tambour, notamment en installant une porte de purge, en ajoutant un interrupteur de température pour éteindre le brûleur en cas d'incendie dans le tambour et en installant un thermocouple qui indique à l'opérateur de l'usine la température de l'enveloppe extérieure afin qu'il puisse la lire dans la salle de contrôle.
Points forts
| Pays / Région | ÉTATS-UNIS |
|---|---|
| Site d'installation | Tucson, Arizona |
| Utilisateur final | Vulcain |
| PROJET | Remplacement de l'enveloppe du tambour |
| Application | Mélange d'asphalte |
| TYPE DE TAMBOUR | Séchoir/mélangeur à double baril |
Types de produits
Marques de produits
Applications
Des usines aussi actives que Vulcan Materials Co. à Tucson, AZ, devront un jour ou l'autre remplacer les coques intérieures et extérieures de leurs malaxeurs à double tambour. L'usure due au séchage des agrégats dans le tambour intérieur et au mélange des agrégats avec le liant bitumineux dans le tambour extérieur finit par nécessiter le remplacement des coques.
"Les coquilles sont des pièces d'usure", explique Mike McClure, vendeur chez Astec. "Il est tout à fait normal de les remplacer pour les tambours qui sèchent à l'intérieur et qui mélangent à l'extérieur.
McClure, qui s'est occupé des ventes et des spécifications pour la modernisation de Vulcan, explique que lorsque Vulcan a reconnu qu'il était temps de remplacer les coquilles, il s'est posé deux questions : Quand pouvons-nous arrêter ce double tambour sans que cela ait un impact sur notre activité ? Et, puisque nous remplaçons les coques, quelles améliorations pouvons-nous apporter aux produits que nous proposons ?
"Le tambour était complètement usé", raconte B. Jay Pitts, qui était à l'époque directeur d'usine de trois Tucson Centrales d'asphalte pour Vulcan Materials et qui a supervisé le remplacement des enveloppes intérieures et extérieures. "Nous les réparions entre les arrêts à chaud et nous les réparions du jour au lendemain. Il nous suffisait d'ouvrir la coque, d'aller dans le tiroir et de colmater le trou".
L'asphaltage étant une activité qui se déroule toute l'année dans le Sud-Ouest, l'arrêt de la production de l'usine aurait une incidence sur le tonnage que Vulcan pourrait produire. McClure et Pitts affirment que Vulcan a déterminé que le meilleur moment pour mettre l'usine hors service était fin novembre.
"Nous avons passé un certain temps à essayer de choisir le bon moment pour le faire", explique M. Pitts, qui est aujourd'hui directeur d'usine chez Granite Construction. "Nous avons décidé que c'était le meilleur moment que nous avions.
Possibilité de modernisation
Le tambour Double Barrel a été acheté en 1991 et l'enveloppe intérieure a été remplacée en 2004. Il a encore été utilisé pendant 14 ans avant que les deux coquilles intérieures et extérieures ne soient remplacées en 2018.
En collaboration avec McClure, Pitts a commandé le tambour et l'équipe d'Astec s'est rendue à l'usine pour prendre des mesures sur le site et définir les spécifications. Astec a construit le tambour selon les spécifications de Vulcan et l'a ensuite transporté de Chattanooga à Tucson, avec des voitures pilotes qui l'ont guidé et se sont arrêtées à toutes les balances en cours de route.
McClure explique que Vulcan a décidé que tant que les fûts seraient remplacés, ils seraient équipés de supports plus modernes. Parmi les améliorations apportées, citons
L'installation d'une porte de purge, qui laisse entrer de l'air frais pendant le cycle de purge du brûleur, afin que les gaz éventuellement accumulés soient expulsés avant que le brûleur ne soit allumé.
Ajout d'un interrupteur de température pour éteindre le brûleur en cas d'incendie dans le fût. Le commutateur impose des limites au brûleur et si la température atteint 450°F sur l'enveloppe extérieure, le commutateur de température éteint automatiquement le brûleur.
Installer un thermocouple qui indique à l'opérateur de l'usine la température de l'enveloppe extérieure afin qu'il puisse la lire dans la salle de contrôle. "En général, c'est ce qui détruit l'enveloppe extérieure", explique M. McClure. "Vous pouvez avoir un feu à l'intérieur toute la journée et ne pas vous en rendre compte jusqu'à ce que vous voyiez le changement de couleur sur le tambour.
Un plan d'installation stratégique
McClure, Don Schell, du service après-vente d'Astec, et Travis Sneed, du service des pièces, ont participé à l'ensemble du processus d'installation. Pitts explique que pour faciliter et accélérer l'installation, Vulcan Materials a fait appel à des personnes d'autres usines Vulcan. Pitts a réparti les travailleurs disponibles en groupes stratégiques, chaque groupe étant responsable d'un seul aspect de l'installation. Par exemple, un groupe était chargé de retirer l'isolation de l'ancien tambour, un autre de retirer et de remplacer les quatre tourillons et les galets de butée, un autre de s'occuper des chaînes et des pignons, et un autre encore des trains d'entraînement.
"Chaque groupe a travaillé sur sa propre pièce et n'a pas eu à se préoccuper d'autre chose", explique M. Pitts.
M. Pitts explique qu'ils commençaient chaque journée par une réunion de sécurité, décrivant le travail qui allait être effectué ce jour-là et soulignant les risques spécifiques en matière de sécurité.
Grâce à la répartition stratégique des tâches, ils ont pu démonter complètement le tambour le premier jour.
"Nous l'avons déshabillé jusqu'à ce que le plateau inférieur soit toujours là, mais que la coque extérieure soit enlevée", explique M. Pitts.
Vulcan a engagé une grue de 90 tonnes et une grue de 125 tonnes pour soulever l'ancienne coque et repositionner la nouvelle, et le deuxième jour, la coque intérieure a été enlevée et placée sur une remorque surbaissée pour être transportée. "Une fois l'ancien tambour enlevé, nous avons retiré le bac ventral du châssis", explique M. Pitts.
L'équipe Vulcan a ensuite passé deux jours à nettoyer la remorque et à améliorer l'intégrité structurelle du châssis.
Le cinquième jour, l'équipe a mis en place la cuvette, le tambour et l'enveloppe extérieure avec de nouvelles chaînes et de nouveaux pignons. Puis ils l'ont mise en marche pour la tester.
"Nous l'avons testé et entraîné à rouler en plein milieu à vide, puis nous l'avons à nouveau entraîné à rouler en plein milieu lorsqu'il est rempli d'enrobé", explique M. Pitts.
La modification signifie plus de PAR
Conçue à l'origine comme une installation combinée qui pouvait être utilisée pour sécher les agrégats à l'intérieur ou fonctionner comme un double baril, Vulcan a décidé de profiter de la rénovation pour moderniser l'installation. McClure explique que la première décision prise a été de convertir l'usine d'une usine combinée à une usine de séchage. Cela impliquait de supprimer la vanne, ce que McClure a inclus dans les spécifications de la nouvelle enveloppe.
L'élimination de la porte a libéré un mètre d'espace, et M. McClure a suggéré que l'usine pourrait accueillir davantage de PAR si elle déplaçait le convoyeur.
"Ils ont pu profiter de cet espace parce qu'ils remplaçaient en même temps les enveloppes intérieure et extérieure", explique M. McClure. "Tous les tonneaux doubles sont conçus pour fonctionner avec 50 % de matériaux recyclés sous certaines conditions, et l'une de ces conditions est la quantité d'humidité contenue dans le matériau recyclé. Un mètre de plus signifie que vous pouvez vous débarrasser de plus d'humidité qu'auparavant, et qu'ils peuvent s'en débarrasser plus rapidement. Il leur est désormais plus facile d'utiliser un pourcentage plus élevé d'enrobés à chaud recyclés".
Mélangeur à double tambour Astec
Produits connexes
-
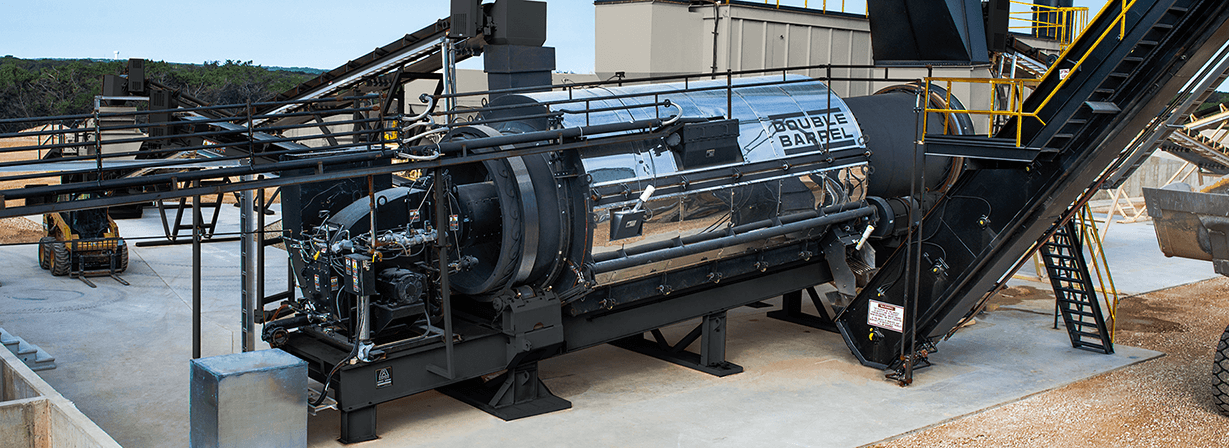
Mélangeur à tambour double AstecDouble Barrel®